时间:2026-10-05 访问量:105
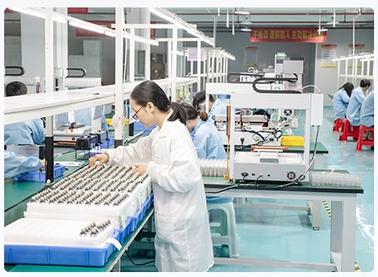
封口机在药品包装中发挥着不可替代的关键作用,其运作过程紧密围绕药品质量管控的核心需求展开。封口机通过精准控制温度、压力及封合时机,对药品包装的封口环节进行严格处理,从物理结构上保障药品包装的完整性与稳定性,有效防止外界杂物、水分侵入或内部成分移位,为药品的储存与运输提供坚实基础。
随着药品生产标准化要求的不断提升,封口机所需实现的精准度、稳定性与效率要求持续增高。先进型封口机能够精准适配不同规格药品包装的特性,通过智能调控系统精确控制封口参数,确保封口工艺达标,从源头上减少因封口缺陷引发的药品质量风险,保障药品在流通过程中的安全性。
在药品全生命周期管理中,封口机的作用贯穿始终。从生产出厂阶段,确保每批次包装封口合规,满足监管要求;到运输储存环节,稳定封口状态,降低药品变质概率;再到后续销售流通,通过规范封口保障药品信息传递准确,提升流通效率。无论是短途配送还是复杂存储场景,封口机均能精准发挥稳定封合作用,支撑药品全链条品质管控。
封口机凭借对药品包装完整性与质量的核心保障能力,在药品流通各环节中占据关键地位,其严谨的技术设计与精准的工艺应用,直接助力药品安全抵达目标人群,是保障药品质量合规、流通高效的重要核心设备,为药品监管与流通体系提供了重要支撑。
移印机 封口机上一篇:移印机在塑料加工中的角色
下一篇:半自动贴膜机在汽车行业的应用